














11 difetti comuni nella saldatura a ultrasuoni della plastica e come risolverli (con una guida rapida alla risoluzione dei problemi)
Ultimo aggiornamento: 20 agosto 2026 | Autore: [Li Yong] (Ingegnere di processo per la saldatura a ultrasuoni) | Tempo di lettura: circa 12 minuti
| Informazioni su questo articolo Questo articolo è stato redatto da Li Yong, ingegnere specializzato in processi di saldatura a ultrasuoni presso la Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Con 22 anni di esperienza nella messa in servizio di linee di produzione e nel miglioramento della resa, ha realizzato oltre 10.000 progetti di saldatura, coinvolgendo più di 100.000 prodotti. Il contenuto di questo articolo si basa su casi reali di linee di produzione e sulla validazione dei parametri. |
Sommario
- Saldatura a freddo (saldatura falsa)
- Saldatura eccessiva (segni di bruciatura, carbonizzazione)
- Flash eccessivo e traboccamento
- Deformazione e incurvamento del prodotto
- Crepe e spaccature
- Disallineamento e disallineamento delle saldature
- Incavi e ammaccature (segni di pressione superficiale)
- Bolle e porosità
- Tenuta scadente (perdite d'acqua e d'aria)
- Qualità di saldatura incoerente
- Rumore di sferragliamento dopo la saldatura
- Guida rapida alla risoluzione dei problemi
- Domande frequenti (FAQ)
La saldatura a ultrasuoni della plastica è diventata il processo di assemblaggio principale negli interni automobilistici, negli alloggiamenti per dispositivi elettronici, nei dispositivi medici, nei componenti per elettrodomestici e in molti altri settori, grazie alla sua velocità, all'elevata uniformità e all'assenza di materiali di consumo. Nella produzione reale, tuttavia, a causa di fattori quali le condizioni del materiale, le impostazioni dei parametri, l'usura degli utensili, la precisione delle attrezzature e altri elementi, i difetti di saldatura rappresentano un problema che si riscontra in quasi tutte le linee di produzione.
Questo articolo analizza sistematicamente gli 11 difetti più comuni riscontrati nella saldatura a ultrasuoni in produzione. Ogni difetto è suddiviso in tre livelli: "Sintomo → Causa → Soluzione". Alla fine dell'articolo è inclusa una breve guida alla risoluzione dei problemi per aiutarvi a individuare rapidamente la causa principale di un problema sulla linea di produzione e ridurre i tempi di tentativi ed errori.
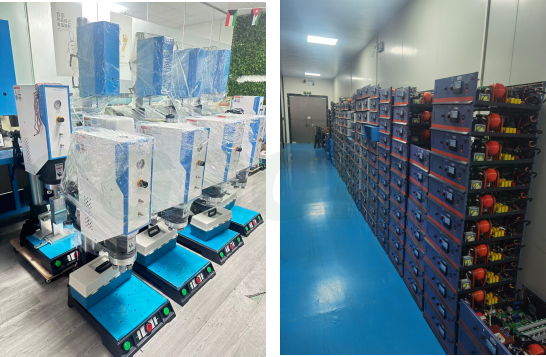
Apparecchiature per la saldatura a ultrasuoni della plastica - Foto della linea di produzione
1. Saldatura a freddo (saldatura falsa)
Sintomo
La saldatura appare ben formata, ma si rompe con una leggera torsione manuale e la sua resistenza è ben al di sotto dei requisiti di progetto; nei test di pelatura, gli alloggiamenti superiore e inferiore si separano semplicemente. L'ispezione della sezione trasversale mostra che non si è verificata una vera e propria fusione all'interno: i direttori di energia sono stati semplicemente "appiattiti" invece di formare un nucleo fuso.
cause
- Pressione di saldatura insufficiente, tempo di saldatura troppo breve o ampiezza troppo bassa: apporto energetico inferiore alla soglia di fusione.
- Tromba o apparecchio usurati, che riducono l'efficienza del trasferimento di energia.
- Il prodotto non è allineato correttamente nel supporto, pertanto i direttori di energia non si allineano con il punto di pressione del corno.
- Umidità eccessiva nella resina plastica; l'acqua che vaporizza disperde il calore e blocca la fusione
- I conduttori di energia sono troppo piccoli nella progettazione del prodotto: non c'è abbastanza materiale fusibile
Soluzioni
- Aumentare la pressione di saldatura, prolungare il tempo di saldatura o incrementare l'ampiezza di uscita, a seconda delle necessità (regolare un solo parametro alla volta e registrare il confronto).
- Ispezionare le superfici di lavoro del clacson e del dispositivo; riparare o sostituire tempestivamente quelle usurate.
- Ottimizzare il dispositivo per garantire un posizionamento del prodotto preciso e senza disallineamenti.
- Asciugare preventivamente la resina plastica per rimuovere l'umidità (per ABS/PC, cuocere a 80–100 °C per 2–4 ore).
- Modificare la struttura del prodotto per ingrandire i direttori di energia (l'altezza tipica del direttore è di 0,5–0,8 mm, a seconda dello spessore della parete del materiale).
2. Saldatura eccessiva (segni di bruciatura, carbonizzazione)
Sintomo
La saldatura assume una colorazione bianca, gialla o addirittura nera carbonizzata; la bava di fusione è abbondante e il pezzo si deforma; nei casi più gravi si verifica una bruciatura localizzata. Questo fenomeno si osserva più frequentemente su componenti di piccole dimensioni, a parete sottile o su prodotti con conduttori di energia sovradimensionati.
cause
- Tempo di saldatura, ampiezza o pressione eccessivi: apporto di energia per unità di area oltre il limite
- Il tempo di permanenza (mantenimento) degli ultrasuoni è troppo lungo; il calore continua ad accumularsi senza possibilità di dissipazione.
- Spessore della parete del prodotto troppo sottile: non è in grado di soddisfare i parametri standard.
Soluzioni
- Ridurre il tempo di saldatura, diminuire l'ampiezza e abbassare la pressione di saldatura.
- Ridurre il tempo di permanenza/mantenimento degli ultrasuoni
- Ridurre il consumo energetico complessivo per i prodotti a parete sottile; se necessario, collaborare con l'ingegnere strutturale per ottimizzare lo spessore delle pareti.
- Regolare la posizione di contatto del clacson per evitare che l'energia si concentri su punti deboli locali.
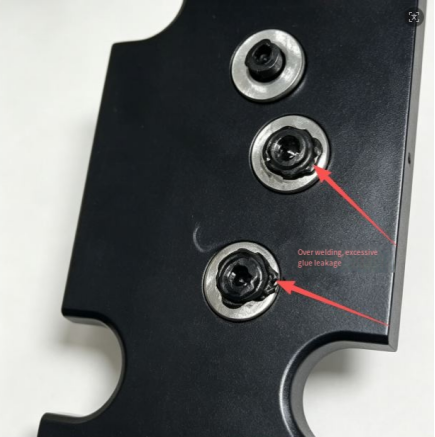
3. Flash e trabocco eccessivi
Sintomo
Un anello di bava di plastica in eccesso fuoriesce lungo entrambi i lati della saldatura. Questo rovina l'aspetto e deve essere rifilato a mano in seguito, aumentando i costi.
cause
- Pressione di saldatura troppo elevata oppure profondità di collasso (corsa verso il basso) impostata troppo elevata
- Il materiale scorre facilmente, quindi la plastica fusa si spreme senza difficoltà
- Lo spazio di accoppiamento tra l'alloggiamento superiore e quello inferiore è troppo ampio, consentendo al materiale fuso di fuoriuscire.
- La superficie di contatto del corno non è piatta, creando una pressione locale eccessiva.
Soluzioni
- Abbassare la pressione di saldatura e ridurre l'impostazione della profondità di collasso.
- Ottimizzare lo stampaggio a iniezione del prodotto per ridurre lo spazio di accoppiamento dell'alloggiamento.
- Eseguire la manutenzione e la rettifica del corno per mantenere piatta la superficie di contatto.
- Per le plastiche a flusso libero (come il PP), ridurre l'ampiezza per diminuire la quantità di plastica fusa espulsa.
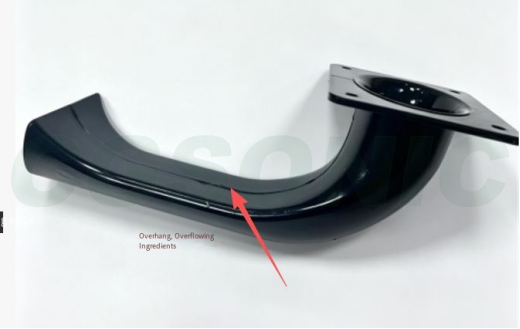
4. Deformazione e incurvamento del prodotto
Sintomo
Dopo la saldatura, l'alloggiamento si piega o si incurva e i meccanismi di aggancio si deformano, compromettendo l'allineamento dei componenti successivi, a volte al punto che gli agganci non si incastrano più affatto.
cause
- Pressione di serraggio elevata con stress termico concentrato localmente
- Supporto insufficiente del fissaggio; le aree non supportate del componente cedono sotto pressione
- Spessore irregolare delle pareti del pezzo stesso, che causa una contrazione da raffreddamento non uniforme.
- La pressione rilasciata prima del tempo di raffreddamento (mantenimento) è sufficiente, mentre la plastica non si è ancora solidificata.
Soluzioni
- Ridurre la pressione di serraggio della saldatura
- Ottimizza il dispositivo/supporto per fornire al prodotto un supporto posteriore completo ed eliminare le aree non supportate.
- Migliorare, per quanto possibile, l'uniformità dello spessore delle pareti nella progettazione del prodotto.
- Prolungare il tempo di mantenimento/raffreddamento; rilasciare la pressione e aprire l'utensile solo dopo che la plastica si è raffreddata e solidificata.
5. Crepe e spaccature
Sintomo
Le crepe compaiono in prossimità della saldatura, nelle sezioni a parete sottile o negli angoli. Sono più comuni nei materiali fragili (ABS, PC), soprattutto nel PC.
cause
- Energia ultrasonica eccessiva; l'impatto delle vibrazioni ad alta frequenza letteralmente "scuote" il materiale, separandolo.
- Il corno preme direttamente su una zona a parete sottile, concentrando lo stress
- Elevate tensioni interne nel pezzo stampato; il calore della saldatura innesca il rilascio delle tensioni.
- Concentrazione di stress negli angoli acuti del pezzo
Soluzioni
- Ridurre l'ampiezza e l'energia totale di saldatura per diminuire l'impatto
- Modificare la posizione del contatto del clacson per evitare le aree a parete sottile
- Ricottura preventiva dei pezzi stampati per alleviare le tensioni interne.
- Smussare gli angoli vivi della struttura del prodotto per eliminare i punti di concentrazione delle sollecitazioni.
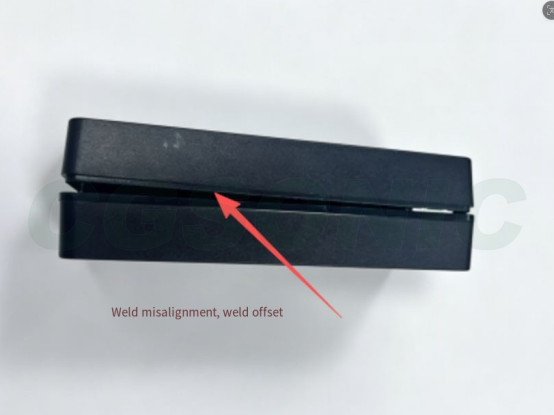
6. Disallineamento e disallineamento delle saldature
Sintomo
La giunzione tra l'alloggiamento superiore e quello inferiore presenta un dislivello notevole e altezze irregolari: un difetto estetico che, nei casi più gravi, può compromettere la tenuta.
cause
- Scarsa precisione del dispositivo di posizionamento
- Ampio spazio di accoppiamento nello stampo a iniezione del prodotto
- Il clacson non è montato verticalmente e presenta un offset laterale.
- Il componente è soggetto a forza laterale durante il serraggio
Soluzioni
- Calibrare e revisionare il dispositivo di posizionamento per migliorarne la precisione.
- Migliorare lo stampo a iniezione per ridurre il gioco di accoppiamento dell'alloggiamento
- Correggere l'installazione del clacson per garantirne la verticalità ed eliminare lo spostamento laterale.
- Regolare il dispositivo di fissaggio in modo che il pezzo non venga mai caricato lateralmente durante la saldatura.
7. Incavi e rientranze (segni di pressione superficiale)
Sintomo
Segni o ammaccature vengono impressi sulla superficie esterna del componente dal clacson, rovinandone l'aspetto. Per i componenti estetici (telecomandi, pannelli degli altoparlanti, ecc.) questo è solitamente un difetto fatale.
cause
- Pressione di saldatura eccessiva
- Ampiezza trasmessa attraverso la superficie cosmetica
- Durezza o consistenza superficiale del corno inadeguata
- Non essendoci alcun supporto dietro il pezzo, questo affonda sotto pressione.
Soluzioni
- Abbassare la pressione di saldatura
- Aggiungere una pellicola protettiva tra il corno e la superficie estetica; ottimizzare la texture della superficie del corno.
- Aggiungere un supporto posteriore completo al dispositivo di fissaggio per evitare che il pezzo affondi sotto pressione.
- Ridurre l'ampiezza per limitare le vibrazioni che raggiungono la superficie estetica
8. Bolle e porosità
Sintomo
All'interno della saldatura compaiono bolle, visibili a occhio nudo nelle parti trasparenti, che riducono la resistenza e compromettono la tenuta.
cause
- L'elevata umidità presente nella plastica vaporizza durante la saldatura e rimane intrappolata nella giunzione.
- Il gas presente all'interno del materiale fuso non può fuoriuscire
- Saldatura troppo rapida; la plastica fusa si sigilla troppo presto e intrappola l'aria
Soluzioni
- Asciugare completamente la resina plastica per eliminare l'umidità.
- Ridurre opportunamente la velocità di saldatura per dare al gas il tempo di fuoriuscire.
- Regolare i parametri di pressione in modo che il fuso sia completamente compresso e il gas interno venga espulso dalla fessura.
9. Tenuta inadeguata (perdite d'acqua e d'aria)
Sintomo
La resistenza alla trazione è accettabile, ma il componente non supera i test di tenuta all'aria o di immersione in acqua. È un problema comune negli alloggiamenti impermeabili, nei sensori per autoveicoli, nei componenti raffreddati a liquido e in altri prodotti in cui la tenuta è fondamentale.
cause
- Saldature a freddo: la fusione è discontinua in alcuni punti, lasciando delle lacune nella giunzione.
- Presenza di olio o polvere sulle superfici di accoppiamento che contaminano l'interfaccia di fusione.
- Direttori di energia danneggiati o progettati male: quantità insufficiente di materiale fuso per riempire il percorso di sigillatura.
- Parametri di saldatura variabili; la fusione varia da pezzo a pezzo
Soluzioni
- Innanzitutto, risolvete i problemi di saldatura a freddo (vedere la Sezione 1) e regolate con precisione i parametri di saldatura in modo che la giunzione si fonda in modo continuo lungo tutto il perimetro.
- Pulire le superfici di accoppiamento dei componenti prima della saldatura per rimuovere olio e polvere.
- Ispezionare i direttori di energia; in caso di danni, modificare la struttura del prodotto.
- Stabilizzare la pressione dell'aria e la tensione dell'apparecchiatura per ridurre le fluttuazioni dei parametri ed eseguire controlli a campione di tenuta sulla linea
10. Qualità di saldatura incoerente
Sintomo
All'interno dello stesso lotto, alcuni pezzi risultano saldati correttamente, mentre altri presentano saldature a freddo; il tasso di difettosità varia notevolmente e i parametri impostati oggi potrebbero risultare errati domani.
cause
- Tensione di alimentazione fluttuante nell'officina
- pressione dell'aria compressa instabile
- Usura del clacson e deriva della frequenza di risonanza
- Variazioni da lotto a lotto nei pezzi stampati (contenuto di umidità, dimensioni, tensioni interne)
- Spazio di posizionamento degli apparecchi non uniforme
Soluzioni
- Dotare l'apparecchiatura di uno stabilizzatore di tensione e stabilizzare la pressione di alimentazione dell'aria
- Controllare regolarmente la risonanza del clacson; riparare o sostituire tempestivamente i clacson usurati.
- Controllare i pezzi stampati in entrata e standardizzare il processo di stampaggio per ridurre la variabilità tra i lotti.
- Rivedere gli strumenti di fissaggio in modo che ogni parte sia tenuta con lo stesso gioco di posizionamento.
11. Rumore di sferragliamento dopo la saldatura
Sintomo
Quando il pezzo finito viene scosso, si avverte un leggero tintinnio proveniente dall'interno. È un fenomeno comune nei prodotti a cavità chiusa (telecomandi, alloggiamenti per sensori).
cause
- Residui di plastica derivanti da una saldatura eccessiva rimasti all'interno della cavità
- Lampo che si stacca e cade nel prodotto
Soluzioni
- Ottimizza i parametri per evitare saldature eccessive ed elimina i detriti alla fonte.
- Migliorare la progettazione del cordone di saldatura in modo che le bave non possano staccarsi e penetrare nella cavità.
- Aggiungere una fase di pulizia con aria compressa dopo la saldatura per rimuovere i detriti dalla cavità.
- Controllare il flash e il trabocco; aggiungere una fase di rifinitura se necessario.
Guida rapida alla risoluzione dei problemi
Quando si verifica un'anomalia nella saldatura, non iniziare a modificare i parametri a caso. Risolvi il problema nell'ordine indicato di seguito: copre il 90% dei problemi:
① Asciugatura del materiale → ② Gioco di montaggio del prodotto → ③ Condizione del clacson/apparecchio → ④ I tre parametri principali: pressione, tempo, ampiezza
Innanzitutto, verificate le condizioni del materiale (umidità, lotto), poi controllate le tolleranze di accoppiamento del pezzo, quindi ispezionate il corno e il dispositivo di fissaggio per verificare l'eventuale presenza di usura o disallineamenti, e solo a questo punto iniziate a regolare i parametri. Procedere in ordine inverso vi farà perdere tempo andando nella direzione sbagliata.
Domande frequenti (FAQ)
D: Come posso riparare la saldatura a freddo (saldatura difettosa) nella saldatura a ultrasuoni?
A: Innanzitutto, verificare se i tre parametri principali (pressione, tempo di saldatura e ampiezza) sono impostati su valori troppo bassi; quindi, controllare se il corno/dispositivo è usurato o se il pezzo è disallineato. Anche la plastica eccessivamente umida può causare saldature a freddo, quindi asciugare il materiale prima della saldatura. Se i conduttori di energia sono troppo piccoli, è necessario modificare la struttura del prodotto per ingrandirli.
D: Perché le saldature a ultrasuoni diventano bianche o si bruciano?
A: Si tratta di un classico caso di sovrasaldatura. Le cause sono un tempo di saldatura, un'ampiezza o una pressione eccessivi, oppure un tempo di permanenza degli ultrasuoni troppo lungo che provoca un accumulo di calore. La soluzione consiste nel ridurre il tempo di saldatura, diminuire l'ampiezza, abbassare la pressione e accorciare il tempo di mantenimento. I prodotti a parete sottile richiedono particolare attenzione all'apporto di energia.
D: Cosa devo fare se il pezzo si deforma o si incurva dopo la saldatura a ultrasuoni?
A: Ridurre la pressione di serraggio della saldatura e ottimizzare il dispositivo di fissaggio per fornire al pezzo un supporto posteriore completo; prolungare il tempo di mantenimento/raffreddamento e rilasciare la pressione solo dopo che la plastica si è raffreddata e solidificata. Anche lo spessore non uniforme delle pareti del pezzo stesso peggiora la deformazione e dovrebbe essere corretto in fase di progettazione.
D: Qual è la differenza tra ABS e PC nella saldatura a ultrasuoni?
A: L'ABS è un materiale amorfo con un'eccellente saldabilità a ultrasuoni che si fonde facilmente. Anche il PC è amorfo, ma ha un punto di fusione più elevato e una maggiore rigidità, quindi richiede ampiezza ed energia maggiori; inoltre è sensibile alle tensioni interne: si consiglia la ricottura prima della saldatura, altrimenti si formano facilmente delle crepe.
D: Come posso risolvere i problemi di saldatura a ultrasuoni intermittente e non costante?
A: Risolvere i problemi in quest'ordine: 1) fluttuazione della tensione di alimentazione: installare uno stabilizzatore di tensione; 2) verificare la stabilità della pressione dell'aria compressa; 3) usura del clacson e deriva di risonanza: controllare regolarmente; 4) variazione di lotto nei pezzi stampati: standardizzare il processo; 5) verificare la coerenza del gioco di posizionamento del dispositivo.