














Guida completa all'impostazione dei parametri di saldatura a ultrasuoni: spiegazione di 14 parametri chiave (versione pratica per ingegneri)
Guida completa all'impostazione dei parametri di saldatura a ultrasuoni: spiegazione di 14 parametri chiave (versione pratica per ingegneri)
Questo articolo è stato redatto da Li Yong, ingegnere di processo di saldatura a ultrasuoni presso la Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., che vanta 22 anni di esperienza nel debug delle linee di produzione e nel miglioramento della resa, e ha realizzato oltre 10.000 progetti di saldatura, coprendo la saldatura di oltre 100.000 prodotti. Il contenuto di questo articolo si basa su casi reali di linee di produzione e sulla verifica dei parametri.
Sommario
- pressione di saldatura
- Tempo di ritardo 1 (attesa all'avvio)
- Tempo di saldatura
- Tempo di mantenimento della pressione (polimerizzazione)
- ampiezza
- Selezione della modalità di saldatura (tempo/energia/profondità)
- velocità di discesa
- Buffer di discesa della macchina
- Pressione di innesco
- Tempo di ritardo due (ritardo di pre-pressione)
- Tempo di vibrazione secondaria (per la pulizia della testa di saldatura)
- Regolazione fine della corsa della macchina
- Calibrazione del livello della macchina
- Corsa totale della macchina
- Tabella di riferimento rapido a 14 parametri
- Albero decisionale per la regolazione dei parametri
- Domande frequenti (FAQ)
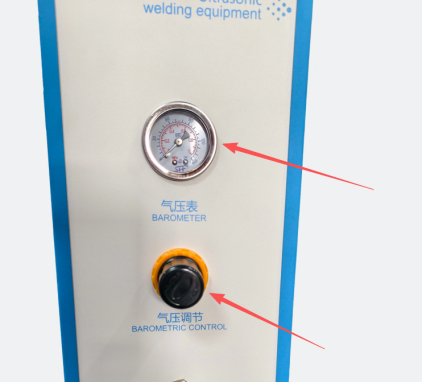
I. Pressione di saldatura
effetto
La pressione di saldatura è fondamentale per l'adesione dei materiali plastici, in quanto determina la tenuta del contatto tra la testa di saldatura e il prodotto e influisce direttamente sulla possibilità di trasmettere efficacemente l'energia vibratoria alla saldatura.
Influenza
- Pressione insufficiente I componenti superiore e inferiore non si adattano perfettamente, con conseguente scarsa trasmissione dell'energia vibratoria e facile formazione di saldature incomplete e di resistenza insufficiente.
- Pressione eccessiva La plastica viene compressa con forza, provocando saldature eccessive, sbavature, danni e deformazioni del prodotto.
suggerimento
- Per i componenti in plastica standard è preferibile una pressione media; per i componenti a parete sottile e per quelli esterni, la pressione deve essere opportunamente ridotta; per i materiali rigidi, invece, la pressione può essere opportunamente aumentata.
Sequenza di debug: aumentare gradualmente la pressione da bassa ad alta fino a trovare la pressione che consente al prodotto di aderire saldamente. Non cercare di ottenere "più è stretto, meglio è".
II. Tempo di ritardo 1 (Attesa all'avvio)
effetto
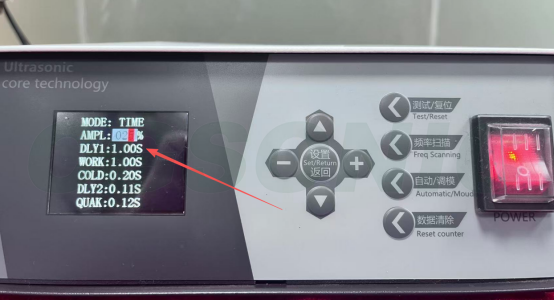
Il tempo di attesa che intercorre tra la pressione del pulsante di avvio e l'inizio della discesa della testa di saldatura e l'emissione di onde ultrasoniche consente all'operatore di verificare che il prodotto sia posizionato correttamente.
Influenza
- Ritardo troppo breve Se il prodotto viene avviato prima di essere posizionato correttamente, si rischia di schiacciare la mano o che il prodotto si sposti, creando un pericolo per la sicurezza.
- Ritardi eccessivi riducono i tempi del ciclo di produzione e influiscono sull'efficienza della capacità produttiva.
suggerimento
- Nei modelli con funzionamento a due pulsanti, il timer si avvia solo quando entrambe le mani vengono premute contemporaneamente, per garantire la sicurezza d'uso.
- Per i prodotti standard, impostare il tempo a 0,1-0,5 secondi; per i prodotti che richiedono il posizionamento manuale, estendere il tempo a 0,5-1,0 secondi.
III. Tempo di saldatura
effetto
La durata dell'emissione di vibrazioni ultrasoniche determina la quantità di plastica che si fonde. Il tempo di saldatura è il parametro a cui i principianti prestano maggiore attenzione, ma è anche quello che più spesso viene regolato in modo errato.
Influenza
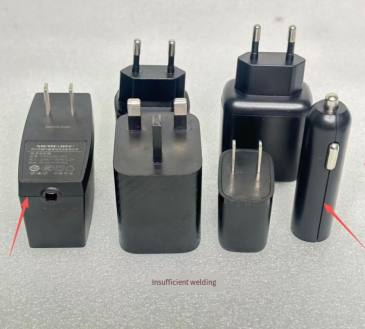
- Un tempo troppo breve Fusione insufficiente della plastica, saldatura incompleta e brasatura scadente.
- Troppo lungo Un apporto energetico eccessivo porta alla fusione eccessiva della plastica, con conseguenti bruciature, bave eccessive e deformazione del prodotto.
suggerimento
- Il tempo di saldatura per parti piccole e sottili è generalmente 1-0,4 secondi ; per parti medie e grandi, esso è compreso tra 0,4 e 1,2 secondi e può essere regolato con precisione in base all'effetto di saldatura effettivo.
- Inizia con durate brevi e aumenta gradualmente; non impostare direttamente durate lunghe. Se si notano bruciature o sbavature eccessive, riportare immediatamente la regolazione all'indietro.
- Per la prima saldatura di prova di un nuovo modello o di nuovi materiali, si consiglia di iniziare con 0,2 secondi e di eseguire ogni volta una prova di 0,1 secondi, registrando l'aspetto e la resistenza.
IV. Tempo di mantenimento della pressione (polimerizzazione)
effetto
Al termine del trattamento a ultrasuoni, continuare a premere il prodotto per consentire alla plastica fusa di raffreddarsi e solidificarsi. Un tempo di mantenimento insufficiente è una causa comune di fessurazioni e ritorno elastico della saldatura.
Influenza
- Tempo di mantenimento troppo breve Se lo stampo viene aperto prima che la plastica si sia raffreddata, la saldatura è soggetta a flessioni, crepe e disallineamenti.
- Tempo di mantenimento della pressione eccessivo Rallenta il ciclo di produzione e riduce l'efficienza produttiva.
suggerimento
- Per i prodotti standard, la pressione di tenuta il tempo è compreso tra 0,2 e 0,8 secondi ; per i prodotti con elevati requisiti di tenuta, il tempo di mantenimento della pressione deve essere opportunamente esteso (come nel caso di involucri impermeabili).
- Quanto più alto è il punto di fusione del materiale e tanto più spesso è il cordone di saldatura, tanto più lungo dovrà essere il tempo di mantenimento della pressione.
V. Ampiezza
effetto
L'ampiezza della vibrazione della testa di saldatura determina la quantità di energia erogata al prodotto per unità di tempo. L'ampiezza, insieme al tempo di saldatura e alla pressione, costituisce i "tre elementi dell'energia".
Influenza
- Bassa ampiezza Energia insufficiente, saldatura debole e giunto di saldatura scadente.
- Ampiezza eccessiva L'impatto è troppo forte e può facilmente bruciare i materiali e rompere le parti a parete sottile del prodotto.
suggerimento
- Le plastiche rigide (PC, ABS) richiedono un'ampiezza maggiore ( 60%-80% ); i tessuti morbidi in PP, PE e non tessuti utilizzano un'ampiezza inferiore ( 30%-50% ).
- Iniziate utilizzando l'impostazione intermedia dell'apparecchio (di solito il 50%) e, se necessario, effettuate piccole regolazioni verso l'alto o verso il basso. Non impostate mai l'apparecchio al massimo in una sola volta.
- Un'ampiezza eccessiva può anche accelerare l'usura e la generazione di calore della testa di saldatura, quindi la temperatura della testa di saldatura dovrebbe essere monitorata durante l'uso prolungato.
VI. Selezione della modalità di saldatura (tempo/energia/profondità)
effetto
La saldatrice a ultrasuoni di precisione offre tre modalità operative, che si distinguono per i rispettivi "criteri di output":
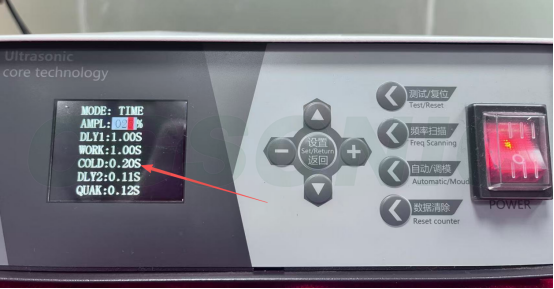
- Modalità orario : Emette ultrasuoni a intervalli fissi (controllati in "secondi").
- Modalità di alimentazione : Fornisce l'energia totale necessaria per compensare le fluttuazioni di tensione (controllata in "Joule").
- Modalità profondità : Controllato dalla profondità di pressione esercitata dalla testa di saldatura (in millimetri).
Scenari applicabili
- Modalità orario : Dimensioni del prodotto stabili e buona uniformità del materiale, modalità più comunemente utilizzata e prima scelta per i principianti per il debug.
- Modalità di pagamento Consigliato per la produzione di massa dove è richiesta una qualità stabile e per officine con tensione di alimentazione variabile.
- Modalità profonda Scenari con requisiti rigorosi sull'altezza complessiva del prodotto e sulla quantità di materiale in eccesso nell'aspetto (come ad esempio l'elettronica di precisione e i dispositivi medici).
suggerimento
I principianti dovrebbero iniziare con la modalità tempo per il debug, per poi passare alla modalità energia o profondità dopo aver acquisito familiarità con essa; i modelli standard supportano solo la modalità tempo, per i modelli di fascia alta si prega di contattare il fornitore dell'apparecchiatura.
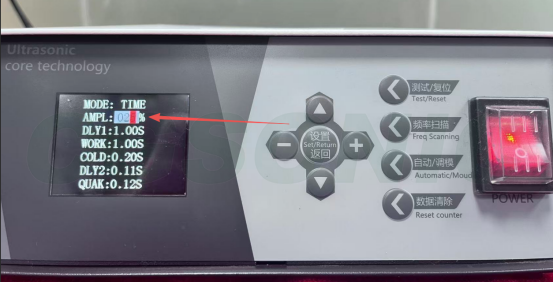
VII. Velocità di discesa
effetto
La velocità di movimento verso il basso delcorno. La velocità di discesa influisce direttamente sulla forza d'impatto nel momento in cui la testa di saldatura entra in contatto con il prodotto.
Influenza
- La velocità di discesa è troppo elevata : la testa di saldatura colpisce il prodotto e l'impatto provoca lo spostamento, la rottura o il disallineamento del prodotto.
- Il tasso di declino è troppo lento Ciò allunga l'intero ciclo produttivo e riduce la capacità.
suggerimento
- Per componenti di precisione o fragili, la velocità di discesa deve essere ridotta; per componenti strutturali ordinari, la velocità può essere opportunamente aumentata.
Si consiglia di iniziare con una saldatura di prova al 50% della velocità e di regolarla di conseguenza in base al feedback sull'aspetto e sulla resistenza del prodotto.
8. Tampone di discesa della macchina
effetto
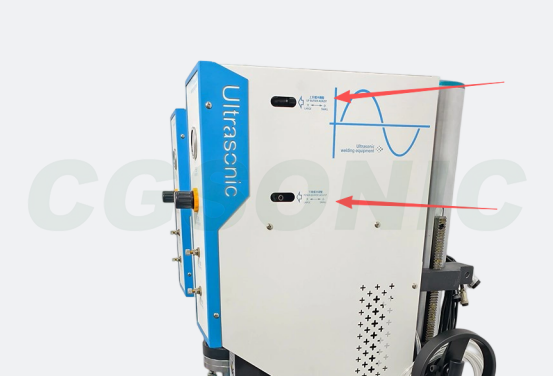
La regolazione della decelerazione del cilindro durante la discesa e l'avvicinamento della testa di saldatura al prodotto viene effettuata tramite le valvole di regolazione poste alle due estremità del cilindro, riducendo così l'impatto al contatto della testa di saldatura con il prodotto.
Influenza
- Imbottitura insufficiente L'impatto ad alta velocità della testa di saldatura sul prodotto provoca spostamenti, crepe o disallineamenti di posizionamento, e si generano facilmente ammaccature sulle parti estetiche.
- Buffer eccessivo La velocità di discesa è troppo lenta, il che allunga il ciclo di produzione e riduce la capacità.
suggerimento
- La regolazione del buffer viene solitamente effettuata tramite le valvole di regolazione del buffer poste alle due estremità del cilindro; ruotando in senso orario si aumenta il buffer, mentre ruotando in senso antiorario lo si diminuisce.
- Aumentare le dimensioni del buffer per le parti esterne, le parti di precisione e le parti fragili; ridurre opportunamente le dimensioni del buffer per le parti strutturali ordinarie al fine di migliorare i tempi di ciclo.
- La capacità di ammortizzazione e la velocità di discesa sono due parametri che agiscono in sinergia; la regolazione di uno solo di essi ha un effetto limitato.
9. Pressione di innesco
effetto
Le onde ultrasoniche vengono emesse solo dopo che la testa di saldatura ha raggiunto la pressione impostata a contatto con il prodotto. La pressione di attivazione equivale a un "interruttore di conferma dell'accoppiamento".
Influenza
- Pressione del grilletto troppo elevata La stimolazione ultrasonica viene avviata prima che la pressione sia completamente compressa, causando slittamento delle vibrazioni e una saldatura scadente.
- La pressione sul grilletto è troppo bassa : inizia a vibrare prima che sia completamente saldato, con conseguente instabilità della saldatura.
suggerimento
- La pressione di innesco deve essere leggermente inferiore alla pressione di saldatura effettiva per garantire che il prodotto sia completamente incollato prima di iniziare il trattamento a ultrasuoni.
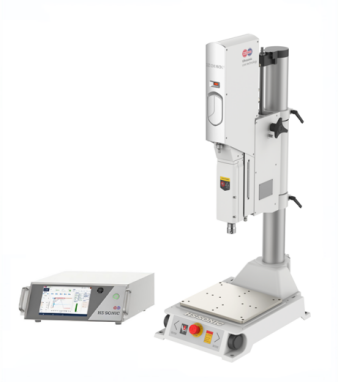
- Solo i modelli di fascia alta (come IL Serie HS e la serie P3) supportano la funzione di attivazione tramite pressione; i modelli ordinari non dispongono di questa opzione.
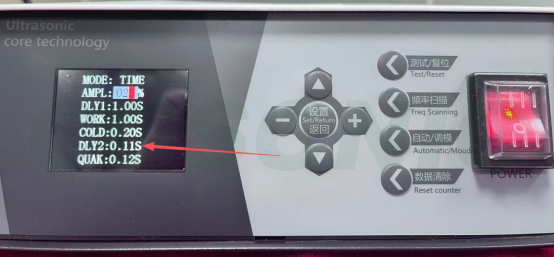
10. Tempo di ritardo due (ritardo di precarico)
effetto
Il tempo di ritardo tra la discesa della testa di saldatura e il contatto con il prodotto e l'inizio dell'emissione di onde ultrasoniche consente al prodotto di aderire completamente e stabilizzarsi sotto pressione prima che inizino le vibrazioni; questo è anche noto come ritardo di pre-pressione.
Influenza
- Ritardo troppo breve Il prodotto inizia a vibrare prima di essere completamente incollato, causando slittamenti, saldature scadenti e instabili.
- Ritardo eccessivo Il ciclo di produzione si allunga e la pressione continua può causare deformazioni o danni al prodotto.
suggerimento
- Per i prodotti ordinari, Il tempo dovrebbe essere compreso tra 0,05 e 0,2 secondi. ; per articoli o prodotti di grandi dimensioni che richiedono pre-pressatura e incollaggio, il tempo deve essere opportunamente esteso a 2-0,5 secondi .
- Utilizzare in combinazione con la pressione del grilletto per assicurarsi che il prodotto si adatti correttamente prima di attivare l'emissione di ultrasuoni.
- Tempo di ritardo 1 vs. tempo di ritardo 2 Uno è il tempo di attesa che intercorre tra la pressione del pulsante e la discesa (per proteggere l'operatore), e l'altro è il tempo di attesa che intercorre tra il contatto con il prodotto e l'inizio della vibrazione (per garantire un corretto adattamento).
11. Secondo tempo di vibrazione (pulizia della testa di saldatura)
effetto
Una volta completata la saldatura e mantenuta la pressione, vengono emesse nuovamente onde ultrasoniche per un breve periodo per rimuovere i residui di prodotto o scorie aderenti alla testa di saldatura, impedendo che quest'ultima si attacchi al materiale e comprometta il ciclo successivo. Alcuni modelli definiscono questa operazione "vibrazione di sformatura" o "tempo di pulizia della testa di saldatura".
Influenza
- Un tempo troppo breve Scorie o residui di materiale si attaccano alla testa di saldatura, compromettendo il posizionamento e la qualità della saldatura successiva.
- Tempo eccessivo Spreca energia, può causare un eccessivo aumento della temperatura della testa di saldatura e accelerarne l'usura.
suggerimento
- I materiali a cui aderiscono facilmente (come PP e PE) richiedono un secondo processo di agitazione e rilascio; le plastiche rigide, in genere, non aderiscono facilmente.
- L'impostazione normale è 05-0,2s ; prolungare il tempo in modo appropriato per i materiali facilmente appiccicosi; per i prodotti antiaderenti, impostare il valore su 0 per disattivare questa funzione.
12. Messa a punto della corsa della macchina
effetto
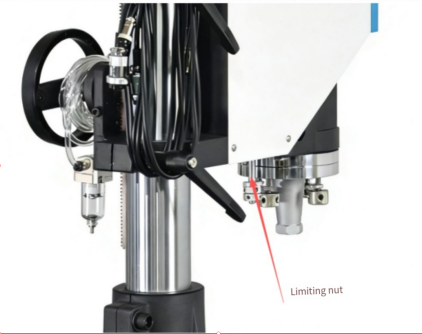
La regolazione fine della corsa verticale della testa di saldatura viene utilizzata per controllare con precisione la posizione di contatto e la profondità di saldatura tra il punto più basso della testa di saldatura e la superficie del prodotto. Ciò si ottiene solitamente tramite viti di fine corsa o manopole graduate.
Influenza
- Ictus eccessivo La testa di saldatura viene premuta troppo in profondità, causando sovrasaldatura, bave, danni e deformazioni del prodotto.
- Ictus insufficiente La testa di saldatura non entra in contatto correttamente oppure la pressione è insufficiente, con conseguente saldatura incompleta e resistenza insufficiente.
suggerimento
- Innanzitutto, effettuate una regolazione grossolana della corsa complessiva, quindi utilizzate regolazioni fini per un posizionamento preciso.
- Ogni regolazione non deve superare 1 mm Durante la fase di regolazione, è opportuno eseguire delle saldature di prova e confermare i risultati combinando controlli estetici e di resistenza.
- Dopo aver sostituito i prodotti o le teste di saldatura, è necessario ricalibrare la regolazione fine della corsa.
13. Calibrazione del livellamento della macchina
effetto
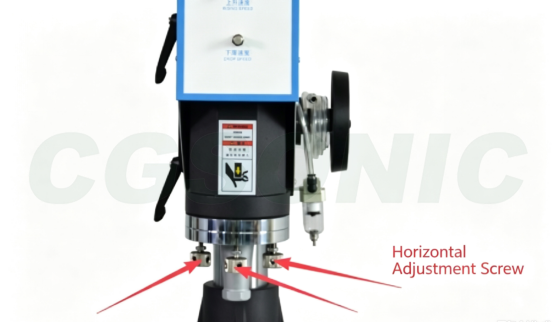
L'allineamento del parallelismo tra la superficie di lavoro della testa di saldatura e la superficie di lavoro dello stampo/dispositivo di base garantisce una distribuzione uniforme della pressione di saldatura lungo tutta la saldatura, elemento fondamentale per assicurare una qualità di saldatura costante.
Influenza
- Deviazione orizzontale : un lato della saldatura risulta sovrasaldato mentre l'altro lato è sottosaldato, con conseguente resistenza della saldatura non uniforme e facile deformazione del prodotto.
suggerimento
- L'allineamento orizzontale si ottiene in genere regolando le viti di livellamento sulla staffa di montaggio della testa di saldatura.
- La livella deve essere ricalibrata dopo aver sostituito la testa di saldatura, lo stampo inferiore o aver spostato la macchina.
- La distribuzione della pressione può essere testata utilizzando carta sensibile alla pressione O foglio di alluminio per confermare lo stato orizzontale.
- La livellazione deve essere eseguita dopo ogni cambio di testa di saldatura o stampo; durante la produzione, la livellazione deve essere controllata regolarmente (settimanalmente o mensilmente) e qualsiasi deviazione deve essere corretta tempestivamente.
XIV. Corsa totale della macchina
effetto
Controlla l'intera gamma di movimento del corpo macchina durante la fase di sollevamento o abbassamento, ed è utilizzato per regolare la distanza iniziale e la pressione massima verso il basso tra il corno (testa di saldatura) e il prodotto, nonché per determinare l'intervallo di altezze del prodotto adattabili.
Influenza
- ictus totale eccessivo La testa di saldatura scende troppo, aumentando il tempo di ciclo e potenzialmente superando la corsa effettiva del cilindro.
- Ictus totale insufficiente La testa di saldatura non riesce a raggiungere il prodotto oppure la profondità di saldatura è insufficiente, con conseguente saldatura a freddo.
suggerimento
- Quando si passa a prodotti di altezze diverse, è necessario reimpostare la corsa totale.
- La testa di saldatura è regolata in base all'altezza del prodotto per garantire che quest'ultimo possa essere facilmente sollevato e abbassato quando si trova nel punto più alto e che la saldatura possa essere completata quando si trova nel punto più basso.
- Innanzitutto, effettuate una regolazione approssimativa della corsa complessiva, quindi eseguite le regolazioni di precisione per un posizionamento accurato.
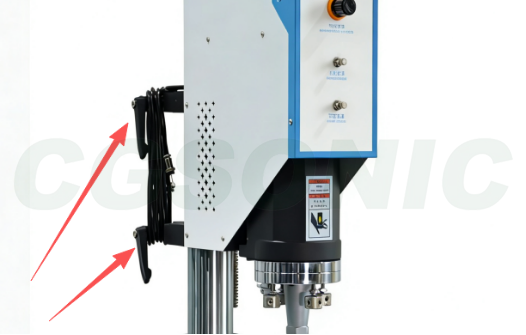
Tabella di riferimento rapido a 14 parametri
| Numero di serie | parametro | intervallo ragionevole | L'impatto dell'aggiustamento | L'effetto della riduzione |
| 1 | pressione di saldatura | Medio (a seconda del modello) | Sovrasaldatura, danni da pressione e deformazione | Saldatura scadente, resistenza insufficiente |
| 2 | Tempo di ritardo 1 | 0,1-0,5 secondi | declino della capacità produttiva | Premendo verso il basso, il prodotto si sposta |
| 3 | Tempo di saldatura | 0,1-1,2 secondi | Bruciato, schegge, deformato | Saldatura scadente, resistenza insufficiente |
| 4 | Tempo di conservazione | 0,2-0,8 secondi | rallentare | Fessurazione della saldatura e ritorno elastico |
| 5 | ampiezza | 30%-80% | Materiale in fiamme, pareti sottili che si crepano | Saldatura scadente, fusione debole |
| 6 | Modalità di saldatura | Tempo/Energia/Profondità | Scegliere in base allo scenario | |
| 7 | velocità di discesa | 30%-70% | spostamento del prodotto, crepe | rallentare |
| 8 | Buffer di caduta | Posizione della valvola 1-3 giri | rallentare | impatto, indentazione |
| 9 | Pressione di innesco | Leggermente inferiore alla pressione di saldatura | Slittamento, giunzione di saldatura fredda | Oscillazione prematura e instabilità |
| 10 | Tempo di ritardo 2 | 0,05-0,5 secondi | Ritmo più lento, lesioni da schiacciamento | Slittamento, giunzione di saldatura fredda |
| 11 | scossa secondaria | 0,05-0,2 secondi | aumento della temperatura della testa di saldatura e usura | Adesione, offset di posizionamento |
| 12 | Lievi modifiche all'itinerario | Passo di 0,1 mm | Sovrasaldatura, danni da pressione | Contatto inadeguato, saldatura scadente |
| 13 | Calibrazione orizzontale | Test della carta sensibile alla pressione | Deve essere uniforme | |
| 14 | Itinerario completo | A seconda dell'altezza del prodotto | Ritmo più lento, sovraescursione | Impossibile saldare, saldatura scadente |
Albero decisionale per la regolazione dei parametri
In caso di anomalie di saldatura, eseguire i controlli nel seguente ordine può risolvere il 90% dei problemi:
① Essiccazione della materia prima (ABS/PC 80-100 °C, 2-4 ore) → ② Gioco e posizionamento del prodotto → ③ Condizioni della testa di saldatura/stampo inferiore (usura, risonanza, livellamento) → ④ Tre parametri principali: pressione, tempo e ampiezza → ⑤ Parametri secondari come mantenimento della pressione, ammortizzazione e corsa
Innanzitutto, escludiamo tre categorie principali di problemi: materiali, posizionamento e stampi , prima di regolare i parametri. Invertire quest'ordine significherebbe sprecare tempo nella direzione sbagliata.
Passaggi generali per il debug
- Innanzitutto, verificare che la testa di saldatura e il dispositivo di fissaggio dello stampo inferiore siano installati correttamente e che il posizionamento del prodotto sia preciso.
- Impostate inizialmente la pressione e l'ampiezza su valori medi e aumentate gradualmente il tempo di saldatura.
- Innanzitutto, controllate l'aspetto: verificate la presenza di bruciature, bave o ammaccature; quindi eseguite una prova di rottura per controllare la resistenza della saldatura.
- Intensità insufficiente: dare priorità ad aumentare leggermente il tempo o l'ampiezza ed evitare di modificare eccessivamente i parametri in una sola volta.
- Se il materiale di saldatura si è bruciato: ridurre il tempo, l'ampiezza o la pressione.
- Una volta regolati correttamente i parametri, salva la formula per poterla utilizzare in futuro quando cambierai prodotto.
Errori comuni durante il debug
- Hanno immediatamente impostato il tempo e l'ampiezza al massimo, danneggiando direttamente il prodotto.
- Controllare solo l'aspetto della saldatura senza eseguire una prova di rottura porta a un elevato numero di aree saldate in modo inadeguato.
- Regolando solo il tempo, ignorando il coordinamento di pressione, ampiezza e mantenimento della pressione.
- I materiali in entrata sono stati modificati, ma sono stati utilizzati i vecchi parametri, con conseguenti difetti di lotto.
- Senza salvare la formula, ogni volta che si cambiano i prodotti bisogna ricominciare da capo, il che è inefficiente e soggetto a errori.
Domande frequenti (FAQ)
D: Da quale parametro dovrei iniziare quando regolo i parametri della saldatura a ultrasuoni?
A: Consigliamo di seguire il principio "prima il posizionamento, poi i parametri". Innanzitutto, verificare che la testa di saldatura e lo stampo inferiore siano installati correttamente e che il prodotto sia posizionato in modo adeguato. Quindi, impostare la pressione e l'ampiezza a livelli medi e aumentare gradualmente il tempo di saldatura. Controllare prima l'aspetto (assenza di bruciature, sbavature o segni di pressione) e poi eseguire una prova di rottura per verificarne la resistenza. Impostare contemporaneamente tempo e ampiezza al massimo è un errore comune per i principianti e danneggerà direttamente il prodotto.
D: Qual è il tempo di saldatura appropriato?
R: Non esiste un valore assoluto; dipende dallo spessore della parete del prodotto, dal materiale e dall'area di saldatura. Per pezzi piccoli e sottili, in genere si va da 0,1 a 0,4 secondi; per pezzi di medie e grandi dimensioni, da 0,4 a 1,2 secondi. Il principio di regolazione è quello di iniziare con un tempo breve e aumentarlo gradualmente. Se si verificano bruciature o bave eccessive, riportare immediatamente il tempo al valore iniziale. L'errore più comune che commettono i principianti è quello di impostare il tempo a oltre 1,5 secondi in una sola volta, il che brucerà il materiale.
D: Come si regola la percentuale di ampiezza?
A: Le plastiche rigide (PC, ABS) richiedono un'ampiezza maggiore (60%-80%), mentre le plastiche morbide (PP, PE, tessuti non tessuti) dovrebbero utilizzare un'ampiezza inferiore (30%-50%). Si consiglia di iniziare con l'impostazione intermedia dell'apparecchiatura (generalmente 50%) e poi di regolarla con precisione in caso di problemi. Non iniziare subito con l'ampiezza massima. Un'ampiezza eccessiva può causare crepe nelle parti a parete sottile e accelerare l'usura della testa di saldatura.
D: Come faccio a scegliere tra la modalità Tempo, la modalità Energia e la modalità Profondità?
A: La modalità a tempo emette ultrasuoni per una durata fissa, adatta a prodotti con dimensioni stabili e buona uniformità del materiale; è la modalità più comune. La modalità a energia emette energia totale, che può compensare le fluttuazioni della tensione di alimentazione ed è adatta alla produzione di massa con requisiti di qualità stabili. La modalità a profondità controlla la profondità della testa di saldatura, adatta a scenari con requisiti rigorosi sull'altezza totale del prodotto e sul trabocco del materiale. I principianti dovrebbero iniziare con la modalità a tempo per il debug e, per la stabilità della produzione di massa, dare priorità alla modalità a energia o a profondità.
D: Quali sono le differenze tra pressione di grilletto, tempo di ritardo uno e tempo di ritardo due?
A: Questi tre parametri controllano la sequenza di avvio della saldatura. Il primo tempo di ritardo è il tempo di attesa dalla pressione del pulsante alla discesa della testa di saldatura (0,1-0,5 s), che consente all'operatore di verificare che il prodotto sia stabile. Il secondo tempo di ritardo è il ritardo di pre-pressione (0,05-0,5 s) che intercorre tra la pressione della testa di saldatura sul prodotto e l'inizio dell'emissione ultrasonica, consentendo al prodotto di aderire completamente. La pressione del grilletto L'avvio a ultrasuoni avviene solo dopo che la testa di saldatura ha raggiunto la pressione impostata (disponibile solo sui modelli di fascia alta), garantendo l'adesione prima dell'inizio delle vibrazioni. L'utilizzo combinato di questi tre parametri può prevenire anomalie come pressione sulla mano, slittamenti e saldature incomplete.
D: Qual è lo scopo del tempo di vibrazione secondaria (tempo di pulizia della testa di saldatura)?
A: Dopo la saldatura, vengono emesse nuovamente onde ultrasoniche per un breve periodo per rimuovere eventuali residui di prodotto o materiale fuso aderenti alla testa di saldatura, impedendo che l'adesione del materiale influisca sul posizionamento nel ciclo successivo. Questa impostazione è obbligatoria per i materiali PP e PE facilmente adesivi; per le plastiche rigide (ABS, PC), che in genere non aderiscono facilmente, è accettabile un'impostazione di 0. In genere si utilizza un'impostazione di 0,05-0,2 secondi; impostazioni eccessivamente lunghe accelerano l'usura della testa di saldatura e l'aumento della temperatura.
D: Devo salvare la ricetta dopo aver modificato i parametri?
- A: È fondamentale salvare le impostazioni. Dopo aver regolato i parametri per ciascun prodotto, si consiglia di salvarli nell'apparecchiatura come formula denominata (ad esempio, "ABS-shell-A1-formula"). Ciò consente l'utilizzo diretto quando si cambia prodotto, evitando di dover reimpostare i parametri ogni volta. Quando cambia il lotto di materiali per lo stampaggio a iniezione, è necessario riverificare i parametri; la vecchia formula non può essere applicata direttamente.