














Come scegliere l'attrezzatura per la saldatura a ultrasuoni: una guida in 7 fasi e una lista di controllo per evitare potenziali problemi (edizione 2026)
Informazioni su questo articolo
Compilato da Li Yong, ingegnere di processo di saldatura a ultrasuoni pressoShenzen Chengguan IOIntelligent Ultrasonic Equipment Co., Ltd. Con 22 anni di esperienza nella messa in servizio di linee di produzione e nel miglioramento della resa, ha realizzato oltre 10.000 progetti di saldatura che hanno coinvolto più di 100.000 prodotti saldati. Il contenuto di questo articolo si basa su casi reali di linee di produzione e sulla convalida dei parametri.
Sommario
- Confermare i materiali da saldare: il fattore numero 1 nella selezione
- Scegli la frequenza di lavoro corretta: 20 kHz / 35 kHz / 40 kHz
- Adattare la potenza all'area di saldatura, evitando saldature a freddo e sovrasaldature.
- Scegli il tipo di macchina in base al volume di produzione: pneumatica / servoassistita / personalizzata
- Concentrati sulle funzioni principali del generatore: il cervello della macchina.
- Corno e dispositivi di fissaggio: ciò che in definitiva determina la qualità della saldatura
- Valutare la solidità del fornitore e il servizio post-vendita.
- Diagramma di flusso del processo decisionale di selezione
- Tabella di riferimento rapido per il confronto delle apparecchiature
- Errori di selezione comuni e insidie da evitare: elenco di controllo
- Domande frequenti (FAQ)
- Riepilogo
Scegliere saldatura a ultrasuoni La scelta delle attrezzature è una delle decisioni più critiche che un produttore di materie plastiche deve prendere prima di avviare una linea di produzione. Una scelta oculata garantisce una linea stabile, un'elevata resa e bassi costi di manutenzione. Una scelta errata, al contrario, può comportare saldature a freddo, sovrasaldature e frequenti guasti: le perdite dovute ai tempi di inattività superano di gran lunga la differenza di prezzo tra le diverse macchine.
Questa guida suddivide il processo di selezione in 7 fasi principali, dalla conferma del materiale alla valutazione del fornitore. Spiega la logica decisionale e i punti da tenere d'occhio in ogni fase, e si conclude con un diagramma di flusso del processo decisionale di selezione e una tabella di riferimento rapido per il confronto delle apparecchiature, per aiutarvi a prendere la decisione giusta prima dell'acquisto.
1. Confermare i materiali da saldare: il fattore numero 1 nella selezione
Il materiale è il primo fattore da considerare nella scelta. Le diverse materie plastiche differiscono notevolmente per punto di fusione, modulo elastico e conduttività termica, che determinano direttamente la frequenza, la potenza e il design del diffusore necessari all'apparecchiatura.
Punti decisionali chiave
- Identificare il materiale da saldare: le plastiche rigide come ABS e PC richiedono una maggiore energia; le plastiche morbide come PP e PE richiedono meno energia ma un controllo più preciso dell'ampiezza.
- Verificare i requisiti di qualità della saldatura: la resistenza della saldatura deve soddisfare gli standard delle prove di trazione? È richiesta la tenuta stagna (ad aria/acqua)? L'aspetto deve essere privo di segni di pressione, bruciature e bave?
- Determinare se si stanno unendo materiali diversi: i punti di fusione dei due materiali devono differire di non più di 20 °C, altrimenti è difficile ottenere una fusione affidabile. Alcune combinazioni (ad esempio, PTFE con qualsiasi plastica) sono praticamente impossibili da saldare a ultrasuoni.
| Materiale | Difficoltà di saldatura | Energia necessaria | Note |
| ABS | Basso | Mezzo | Facilissimo da saldare; estremamente versatile. |
| PC (policarbonato) | Mezzo | Alto | Punto di fusione elevato; necessita di elevata potenza |
| PS (polistirene) | Basso | Basso | Facile da saldare ma soggetto a fessurazioni fragili |
| PP (polipropilene) | Alto | Basso-Medio | Altamente elastico; necessita di alta frequenza e piccola ampiezza |
| PE (polietilene) | Alto | Basso-Medio | Basso punto di fusione ma scarsa conducibilità termica |
| PA (nylon) | Medio-Alto | Alto | Altamente igroscopico; asciugare il materiale prima della saldatura. |
| POM (acetale) | Mezzo | Medio-Alto | Molto rigido; richiede un'ampiezza precisa |
| PMMA (acrilico) | Mezzo | Mezzo | Le parti cosmetiche necessitano di prevenzione delle bolle |
| PTFE (Teflon) | Estremamente difficile | - | Praticamente impossibile da saldare a ultrasuoni |
Suggerimento: quando non si è certi che un materiale sia saldabile, inviare dei campioni per una prova di saldatura gratuita è il modo più economico per scoprirlo. Qualsiasi fornitore affidabile dovrebbe offrire questo servizio.
2. Scegliere la frequenza di lavoro corretta: 20 kHz / 35 kHz / 40 kHz
La frequenza determina direttamente le prestazioni in termini di vibrazioni. Le apparecchiature per la saldatura a ultrasuoni sono generalmente disponibili in tre fasce di frequenza: 20 kHz, 35 kHz e 40 kHz, ognuna con il proprio intervallo di funzionamento ottimale.
| Frequenza | Caratteristiche di ampiezza | Prodotti adatti | Dettagli | Limitazioni |
| 20 kHz | Grande ampiezza, alta energia | Componenti in plastica di medie e grandi dimensioni, prodotti a parete spessa, componenti automobilistici, involucri per elettrodomestici | Le più versatili; le macchine più diffuse sul mercato; i pezzi di ricambio sono facili da reperire. | Soggetta a saldature eccessive e danni da pressione su piccole parti delicate |
| 35 kHz | Ampiezza media | Componenti cosmetici di medie dimensioni, accessori elettronici, dispositivi medici | Bilancia potenza e precisione; riduce i danni estetici | Meno opzioni di macchine rispetto a 20 kHz |
| 40 kHz | Piccola ampiezza, fine e preciso | Componenti di piccole dimensioni a parete sottile, elettronica di precisione, microsensori, imballaggi cosmetici | Meno danni da bruciatura e segni di pressione; punti di saldatura più fini | Energia limitata; non adatto per grandi componenti |
Regola generale: scegli una bassa frequenza (20 kHz) per i pezzi di grandi dimensioni e un'alta frequenza (35 kHz/40 kHz) per i pezzi piccoli e fini. Se le dimensioni dei tuoi prodotti variano ampiamente, valuta l'utilizzo di apparecchiature a doppia frequenza o di diverse macchine con frequenze differenti.
3. Adattare la potenza all'area di saldatura, evitando saldature a freddo e sovrasaldature.
Uno degli errori di selezione più comuni è quello di impostare la potenza in modo errato. Una potenza insufficiente provoca saldature a freddo; una potenza eccessiva causa sovrasaldatura e bruciature. Entrambe le situazioni producono difetti di fabbricazione.
| dimensione dell'area di saldatura | Potenza consigliata | Applicazioni tipiche |
| Entro 50 mm | 800–1200W | Involucri per piccoli componenti elettronici, involucri per sensori, componenti per giocattoli |
| 50–100 mm | 1200–1500W | Sensori per autoveicoli, alloggiamenti per caricabatterie, coperture per batterie |
| 100–150 mm | 1500–2600W | Alloggiamenti per elettrodomestici, dispositivi medici, componenti interni per autoveicoli |
| Oltre 150 mm | 2600–3000W+ | Paraurti per autoveicoli, grandi serbatoi d'acqua, contenitori industriali |
Suggerimento: per la produzione continua in lotti, lasciare un margine di potenza del 20%. Il funzionamento a pieno carico provoca allarmi di sovraccarico del generatore e riduce la durata dei componenti. Ad esempio, per un pezzo con un'area di saldatura di 120 mm, scegliere una macchina da 2000 W piuttosto che una da appena 1500 W.
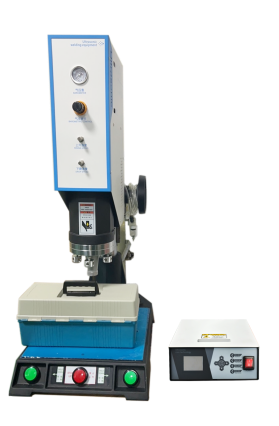
4. Scegliere il tipo di macchina in base al volume di produzione: pneumatica / servoassistita / personalizzata
La dimensione del lotto di produzione determina direttamente se è più opportuno optare per una macchina pneumatica standard o per una macchina di precisione servoassistita, e la differenza di budget è significativa.
| tipo di macchina | Metodo di guida | Precisione | Scenari adatti | Fascia di prezzo |
| Saldatrice pneumatica a ultrasuoni da banco | Azionato da cilindro | ±0,05 mm | Prototipazione in piccoli lotti, prove pilota, validazione R&S | Basso |
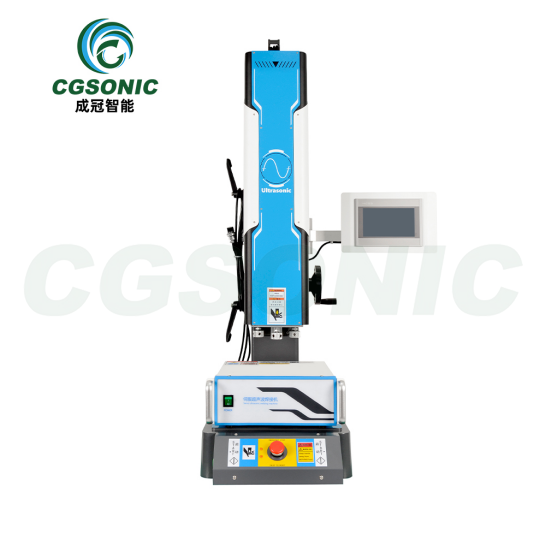
| Saldatrice a ultrasuoni servoassistita | azionato da servomotore | ±0,01 mm | Produzione di grandi volumi, prodotti con rigorosi requisiti di qualità. | Medio-Alto |
| Sistema a ultrasuoni integrato personalizzato | Realizzato su misura | Progettato secondo le esigenze | Linee automatizzate, saldatura simultanea multistazione | Elevato (prezzo per progetto) |
Differenze chiave
- Tipo pneumatico: esercita pressione sul cilindro. Struttura semplice, facile da usare, bassi costi di manutenzione. Tuttavia, la profondità di saldatura è influenzata dalle fluttuazioni della pressione dell'aria, quindi la costanza è limitata. Adatto a volumi annui inferiori a 50.000 pezzi.
- Tipo servo: un servomotore controlla con precisione la distanza e la velocità della corsa verso il basso, raggiungendo una precisione di profondità di saldatura di 0,01 mm. Supporta profili di saldatura multistadio (avvicinamento rapido → pressione lenta → mantenimento → rilascio graduale) e offre un'eccellente uniformità, risultando adatto a volumi annui superiori a 100.000 pezzi o a rigorose esigenze di qualità (dispositivi medici, componenti di sicurezza per autoveicoli, ecc.).
- Tipo integrato personalizzato: incorpora il modulo di saldatura a ultrasuoni in una linea automatizzata, combinandolo con robot, tavole rotanti e sistemi di visione artificiale per una produzione completamente automatizzata. Adatto alla produzione su larga scala con volumi annui superiori a 500.000 pezzi.
Consiglio: non inseguite ciecamente macchine di fascia alta. Una macchina pneumatica è perfettamente adeguata per prodotti semplici e a basso volume; acquistare macchine servoassistite sovradimensionate non fa altro che aumentare la pressione sul budget e la complessità della manutenzione. Al contrario, utilizzare una macchina pneumatica per la produzione di prodotti di precisione ad alto volume rende la resa instabile e le perdite dovute ai tempi di inattività superano di gran lunga la differenza di prezzo.
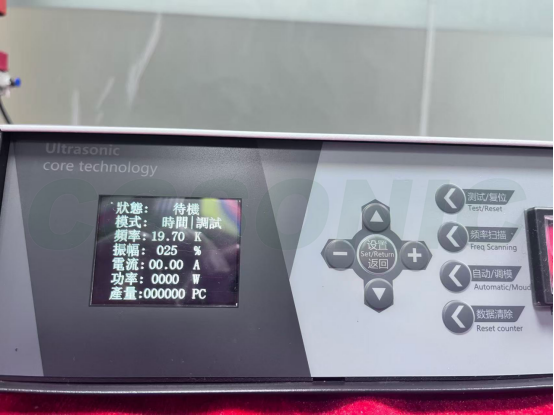
5. Concentrati sulle funzioni principali del generatore: il cervello della macchina.
Il generatore è il cervello di una saldatrice a ultrasuoni: converte la corrente di rete in un segnale elettrico ad alta frequenza per azionare il trasduttore. La differenza di prestazioni tra i generatori nuovi e quelli vecchi è notevole e influisce direttamente sulla stabilità della saldatura.
Funzioni del generatore da verificare prima dell'acquisto
- Tracciamento automatico della frequenza (generatore digitale): si aggancia automaticamente alla frequenza di risonanza del trasduttore, mantenendo prestazioni stabili anche su lunghe distanze. Le vecchie unità analogiche necessitano di regolazione manuale, presentano derive durante la produzione e offrono una qualità di saldatura incerta.
- Diverse modalità di saldatura:
- Modalità temporizzata: si arresta a un orario preimpostato, adatta a prodotti di routine con materiali stabili.
- Modalità energia: si arresta a un livello di energia preimpostato, compensando le variazioni del lotto di materiale e stabilizzando la resa.
- Modalità profondità: si arresta a una profondità di saldatura preimpostata, adatta a prodotti con requisiti dimensionali ristretti.
- Memorizzazione dei parametri delle ricette: i parametri per i diversi prodotti vengono memorizzati separatamente e richiamati con un solo tasto quando si cambia prodotto, evitando di dover effettuare ripetute regolazioni. Scegliete una macchina in grado di memorizzare almeno 10 ricette.
- Allarme e protezione da sovraccarico: arresta e protegge automaticamente la macchina in caso di anomalie di saldatura (ad esempio, la tromba che urta il dispositivo di fissaggio, mancanza di materiale, ecc.), prevenendo danni alla tromba e al trasduttore.
- Uscita dati di saldatura: i generatori di fascia alta possono fornire dati relativi a energia, tempo e profondità per ogni saldatura, supportando l'integrazione con i sistemi MES per la tracciabilità della qualità.
Suggerimento: evitate assolutamente i vecchi generatori analogici. Costano dal 20% al 30% in meno, ma hanno una scarsa immunità ai disturbi, frequenti derive dei parametri e nessuna tracciabilità dei dati. Nella produzione di massa, le perdite dovute a saldature instabili superano di gran lunga la differenza di prezzo.
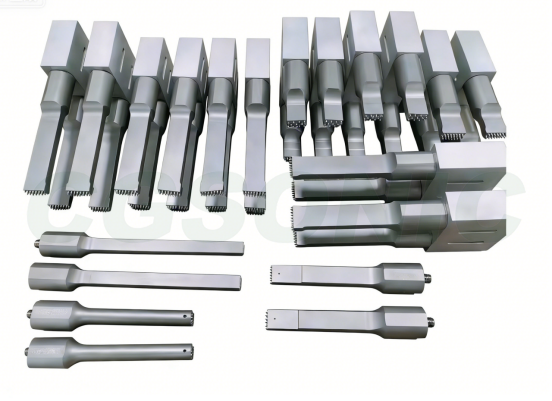
6. Dispositivi di fissaggio e attrezzature: ciò che in definitiva determina la qualità della saldatura
Anche la migliore unità principale non può produrre pezzi di qualità senza un buon corno (sonotrodo) e un buon dispositivo di fissaggio. Il corno (sonotrodo) e i dispositivi di fissaggio sono la parte più facile da trascurare nella scelta, eppure hanno un impatto enorme sulla qualità della saldatura.
Valutazione del materiale del corno
| Materiale | Durata di servizio | Prezzo | Scenari adatti |
| lega di alluminio | Medio (100.000–300.000 cicli) | Basso | Lotti di piccole e medie dimensioni, prototipazione |
| lega di titanio | Lungo (500.000–1.000.000+ cicli) | Medio-Alto | Produzione continua ad alto volume, elevati requisiti di resistenza alla fatica |
| acciaio legato | Lungo | Mezzo | Scenari di usura elevati, ma pesanti e difficili da lavorare |
Punti di selezione del clacson e dell'apparecchio
- I prodotti irregolari richiedono in genere corni e dispositivi di posizionamento personalizzati: i corni standard sono adatti solo a superfici di saldatura piane e regolari; i prodotti curvi, a gradini o a più punti devono essere progettati su misura. Prima dell'acquisto, verificare la capacità del fornitore di realizzare corni personalizzati.
- Per una produzione continua ad alto volume, è preferibile scegliere innanzitutto i corni in titanio: la resistenza alla fatica del titanio è da 3 a 5 volte superiore a quella dell'alluminio, quindi, sebbene il prezzo unitario sia più elevato, il costo per pezzo è in realtà inferiore e i tempi di fermo per la sostituzione dei corni sono ridotti.
- La precisione del dispositivo di fissaggio (nest) è altrettanto critica: l'accuratezza del posizionamento del nest influisce direttamente sull'allineamento della saldatura. Si raccomanda l'utilizzo di nest lavorati a CNC, abbinati a perni di posizionamento o a un sistema di bloccaggio a vuoto per il pezzo.
- Progettazione della tromba e adattamento di frequenza: una tromba da 20 kHz è piuttosto grande (circa 130-250 mm di lunghezza totale), mentre una tromba da 40 kHz è più piccola (circa 50-90 mm); la progettazione deve garantire una precisione di risonanza a mezza lunghezza d'onda.
Suggerimento: prima dell'acquisto, verificate se il fornitore è in grado di progettare trombe e dispositivi personalizzati a partire dai disegni del vostro prodotto e richiedete il report di analisi agli elementi finiti (FEA) della tromba per verificare la frequenza di risonanza e l'uniformità della distribuzione dell'ampiezza.
7. Valutare la solidità del fornitore e il servizio post-vendita
Le attrezzature economiche consentono di risparmiare denaro inizialmente, ma tendono a guastarsi frequentemente nella produzione di massa, causando perdite dovute ai tempi di inattività. La valutazione dei fornitori è l'ultima fase del processo di selezione, nonché il punto in cui è più facile cadere in una trappola.
Lista di controllo per la valutazione dei fornitori
| Elemento di valutazione | Domanda chiave | Standard di qualificazione |
| Prototipazione prevendita | Potete fornirci dei campioni di test di saldatura? | Prototipazione gratuita o a basso costo con report di prova. |
| Periodo di garanzia | Quanto dura la garanzia sui componenti principali (generatore, trasduttore)? | ≥12 mesi, riparazione in loco inclusa |
| Fornitura di ricambi | Quali sono i tempi di consegna per materiali di consumo come trombe e trasduttori? | Parti standard ≤7 giorni; parti personalizzate ≤15 giorni |
| Supporto tecnico | Sono disponibili guide online per la messa in servizio? E corsi di formazione in loco? | Assistenza online 24 ore su 24, 7 giorni su 7 + visite in loco gratuite per il primo anno. |
| Sviluppo personalizzato | È previsto lo sviluppo personalizzato per progetti non standard? | Team di progettazione interno in grado di produrre disegni di soluzioni. |
| Esperienza nel settore | Esistono storie di successo nello stesso settore? | Sono disponibili referenze clienti o visite in loco. |
| Certificazioni | L'apparecchiatura è dotata di certificazione CE/ISO? | La certificazione CE è obbligatoria per i prodotti esportati. |
Consiglio: confrontate almeno 3 fornitori e richiedete a ciascuno un rapporto di prova del prototipo prima di decidere. Non confrontate mai solo il prezzo: qualche migliaio di yuan risparmiati sulla macchina possono essere vanificati da un singolo fermo linea che costa decine di migliaia di yuan.
Diagramma di flusso del processo decisionale di selezione
Confermare i materiali di saldatura e i requisiti di qualità
→
Valutare se il materiale può essere saldato a ultrasuoni.
→
Seleziona la frequenza in base alle dimensioni del prodotto
→
Selezionare la potenza in base all'area di saldatura
→
Selezionare il tipo di macchina in base al volume di produzione
→
Conferma le funzioni del generatore
→
Confermare il clacson e gli accessori
→
Valutare i fornitori
→
Effettua l'ordine
Segui questo flusso passo dopo passo: ogni passaggio ha criteri di decisione chiari, in modo che nulla di importante venga trascurato.
| Angolo di selezione | Configurazione di base | Configurazione standard | Configurazione di fascia alta |
| Frequenza | 20 kHz | 20 kHz / 35 kHz | Doppia frequenza 20 kHz + 40 kHz |
| Energia | 800–1200W | 1500–2600W | 3000W+ (con margine) |
| Metodo di guida | Pneumatico | Pneumatico / Servo | Servo (profili multistadio) |
| Generatore | Tracciamento della frequenza digitale | Tracciamento digitale + modalità multiple | Uscita digitale + dati + integrazione MES |
| Materiale corno | lega di alluminio | lega di titanio | Lega di titanio + design ottimizzato tramite analisi agli elementi finiti (FEA) |
| Apparecchio | Nido standard | Nido personalizzato CNC | Sistema di fissaggio a vuoto + posizionamento visivo |
| Volume applicabile |
| 50.000–500.000 pezzi/anno | >500.000 pezzi/anno |
| Riferimento di bilancio | Basso | Mezzo | Alto |
Errori di selezione comuni e insidie da evitare: elenco di controllo
Errore 1: Confrontare solo i prezzi, senza effettuare prove di saldatura su campioni fisici.
Anche con specifiche identiche, le apparecchiature di diversi fornitori possono presentare risultati di saldatura molto diversi. I dati riportati su una scheda tecnica non possono sostituire la validazione su un prototipo reale. L'approccio corretto: chiedere ad almeno 3 fornitori di eseguire test di saldatura sui propri campioni e confrontare resistenza, aspetto e resa della saldatura.
Errore 2: Ridurre al minimo il budget e scegliere apparecchiature sottodimensionate.
Una potenza insufficiente causa difetti di saldatura a freddo persistenti e un tasso di scarto ostinatamente elevato. Le poche migliaia di yuan risparmiate sulla macchina possono essere completamente assorbite dai costi di scarto entro un mese. L'approccio corretto: dimensionare la potenza in base all'area di saldatura e prevedere un margine del 20%.
Errore 3: Concentrarsi solo sul prezzo della macchina principale ignorando la qualità del clacson e degli accessori.
Le trombe e le attrezzature sono gli elementi che determinano la qualità finale della saldatura. Una tromba di scarsa qualità presenta una distribuzione di ampiezza non uniforme, causando sovrasaldature localizzate e saldature fredde localizzate. L'approccio corretto: includere i costi della tromba e delle attrezzature nel budget totale e richiedere al fornitore la relazione FEA (analisi agli elementi finiti) della tromba.
Errore 4: Acquistare ciecamente servomacchine di fascia alta per prodotti semplici e a basso volume.
Le macchine servoassistite sono precise, ma per prodotti semplici tale precisione è eccessiva. Il budget aggiuntivo sarebbe meglio investito in un clacson migliore o in pezzi di ricambio. L'approccio corretto: scegliere la tipologia di macchina in base al volume di produzione e ai requisiti di qualità, evitando di pagare per funzionalità non utilizzate.
Errore 5: Non valutare la capacità di assistenza post-vendita del fornitore: nessuno che ripari la macchina in caso di guasto.
Nella produzione di massa, ogni ora di fermo macchina può costare migliaia di yuan. Se il fornitore non è in grado di fornire tempestivamente i pezzi di ricambio o l'assistenza tecnica, le perdite continuano ad aumentare. L'approccio corretto: verificare i termini di garanzia, i tempi di consegna dei pezzi di ricambio e i tempi di risposta dell'assistenza tecnica prima di firmare.
Domande frequenti (FAQ)
D1: Qual è la differenza tra le saldatrici a ultrasuoni da 20 kHz e quelle da 40 kHz?
Una macchina a 20 kHz eroga un'elevata energia vibratoria, adatta a componenti in plastica di medie e grandi dimensioni e a prodotti con pareti spesse: è la macchina più diffusa sul mercato. Una macchina a 40 kHz ha un'ampiezza inferiore, adatta a componenti piccoli e sottili, componenti estetici e accessori elettronici, riducendo i danni da bruciatura e i segni di pressione. In sintesi: bassa frequenza per componenti di grandi dimensioni, alta frequenza per componenti piccoli e precisi.
D2: Come si sceglie la potenza della saldatura a ultrasuoni?
Scegliere 800–1200 W per aree di saldatura entro 50 mm, 1500–2600 W per prodotti in plastica di medie dimensioni e 3000 W o superiori per pezzi grandi e complessi. Per la produzione continua in lotti, lasciare un margine di potenza del 20% per evitare allarmi di sovraccarico del generatore.
D3: Qual è la differenza tra saldatrici a ultrasuoni servoassistite e pneumatiche?
Una saldatrice pneumatica è azionata da un cilindro: semplice da utilizzare ed economica, adatta alla prototipazione di piccoli lotti e alle produzioni pilota. Una saldatrice servoassistita controlla la profondità di saldatura tramite un servomotore, raggiungendo una precisione di 0,01 mm con un'eccellente uniformità, adatta alla produzione di grandi volumi e a prodotti con rigorosi requisiti di qualità.
D4: Qual è il materiale migliore per le trombe a ultrasuoni?
Le trombe in lega di alluminio sono economiche e adatte alla produzione di piccoli e medi lotti; le trombe in lega di titanio hanno una durata a fatica 3-5 volte superiore rispetto all'alluminio e sono adatte alla produzione continua ad alto volume; le trombe in acciaio legato sono resistenti all'usura ma pesanti, adatte a scenari di usura particolarmente gravosi. Prima dell'acquisto, verificare che il fornitore sia in grado di personalizzare le trombe in base ai disegni del prodotto.
D5: Devo eseguire un test di prova su un prototipo di saldatura prima di acquistare un'attrezzatura per la saldatura a ultrasuoni?
Fortemente raccomandato. I risultati della saldatura variano notevolmente a seconda dei materiali e delle strutture, e le sole schede tecniche non sono sufficienti a prevedere l'effettivo risultato finale. I fornitori affidabili dovrebbero offrire prove di saldatura su campioni gratuite o a basso costo; l'ordine definitivo va effettuato solo dopo che il prototipo ha superato il test.
D6: Qual è la differenza tra generatori digitali e analogici?
Un generatore digitale con auto-tracking si aggancia automaticamente alla frequenza di risonanza del trasduttore e rimane stabile anche durante lunghe sessioni di saldatura; supporta le modalità di saldatura tempo/energia/profondità e può memorizzare le ricette dei parametri. I generatori analogici hanno una scarsa immunità ai disturbi, tendono a variare facilmente in produzione e offrono una qualità di saldatura incostante: per questo motivo vengono gradualmente sostituiti.
D7: Quali materie plastiche non sono adatte alla saldatura a ultrasuoni?
Le plastiche morbide come PP e PE possono essere saldate, ma richiedono poca energia e sono difficili da saldare; materiali come il PTFE (Teflon) sono praticamente impossibili da saldare a ultrasuoni; per la saldatura di materiali dissimili, è necessario verificare che i due punti di fusione differiscano di non più di 20 °C, altrimenti è difficile ottenere una fusione affidabile. In caso di dubbio, l'approccio più sicuro è quello di inviare dei campioni per un test su un prototipo.
Riepilogo
Non esiste una saldatrice a ultrasuoni perfetta in assoluto, ma solo quella più adatta al tuo prodotto. Inizia la selezione dal materiale: verifica se è saldabile e quali sono i requisiti di qualità. Quindi scegli la frequenza in base alle dimensioni del prodotto, la potenza in base all'area di saldatura e il tipo di macchina in base al volume di produzione. Successivamente, esamina attentamente le funzioni del generatore e la possibilità di personalizzare il corno/dispositivo di fissaggio. Infine, verifica l'affidabilità del fornitore tramite la prova di un prototipo.
- Principio fondamentale: le schede tecniche sono solo un riferimento, la verità si ottiene solo con i test sui prototipi fisici. Eseguite una validazione completa della saldatura dei campioni prima di effettuare l'ordine formale, in modo da essere certi che la macchina sia in grado di produrre costantemente prodotti di qualità.